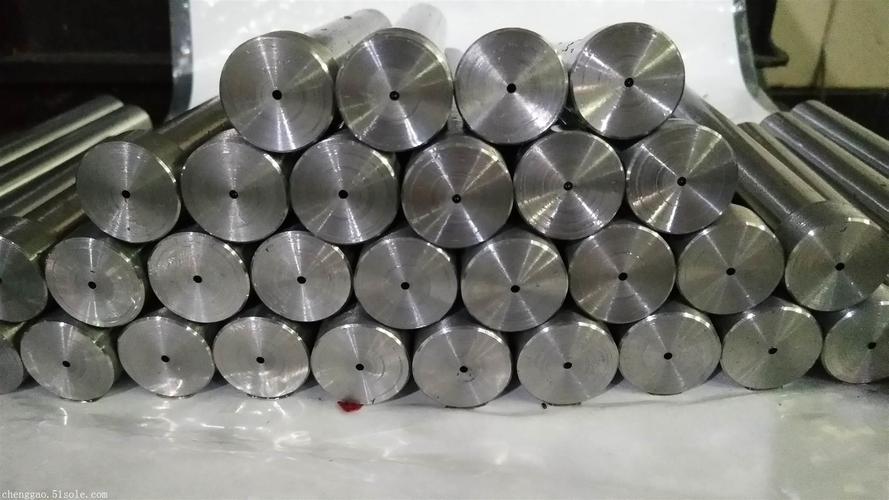
模具车间里,一套冷却水道的加工任务卡在排屑上:孔径不到一毫米,深度却是孔径的几十倍,钻头进去没多深就偏了,内壁还拉出划痕,返修一次装夹基准全变。这类麻烦在精密孔加工中并不少见,微孔加工尤其考验工艺方案与设备匹配。苏州一二三机械科技有限公司做的正是这一类来料代工,把不同场景下的孔加工需求接过来,用对应的工艺和设备完成。
一、微孔加工常见的几种用法
微孔加工在制造环节里往往不是单独存在,而是嵌在某个零部件的整体工序中。常见的用法大致集中在几个方向。
模具类工件是其中之一。模具冷却水道、顶针孔、司筒孔,孔径小、位置密,对孔轴线偏斜和内壁光洁度都有要求。水道如果偏斜,冷却效果不均匀;顶针孔如果内壁粗糙,顶针往复运动容易磨损。这类孔通常要在淬火硬料上加工,材料硬度高,刀具磨损快,排屑空间又窄,工艺参数稍不合适就容易崩刀。
液压零部件是另一个方向。液压阀体、活塞杆上的小孔和微孔,往往承担节流、导流或安装定位功能。孔径公差控制得紧,孔口不能有毛刺,内壁不能有划痕,否则装配后密封面受影响。这类工件材质多为合金钢或不锈钢,有些还是非标结构,装夹方案需要单独设计。
自动化设备和新能源装备中,微孔出现在传感器安装孔、气路连接孔、散热结构孔等位置。这类场景的特点是工件批量不一定大,但孔型多样,通孔、盲孔、阶梯孔、斜孔都可能出现,换型频繁,对工艺的适应性要求高。工程机械和重型锻铸件上的大孔、深孔与微孔有时在同一工件上并存,需要在一站内完成不同孔径段的加工,减少多次装夹带来的位置偏差。
二、苏州一二三机械科技怎么对应这些用法
苏州一二三机械科技有限公司位于苏州市吴中区,是一家专注精密孔类外协加工的技术型企业,面向全国制造企业提供一站式孔加工来料代工服务。核心业务覆盖深孔加工、大孔加工、精密小孔加工和微孔加工,加工孔径范围从0.2mm到200mm,加工深度可达4米,通孔、盲孔、阶梯孔、斜孔等多种孔型都可以承接。
对应模具类工件,公司可采用枪钻、BTA深孔镗削、精密钻扩等工艺,适配模具钢、45#碳钢、合金钢、不锈钢、钛合金等材质,淬火硬料等高硬度难加工材料同样可以加工。模具冷却水道这类高长径比深长孔,重点要解决的是排屑不畅和孔轴线偏斜,工艺方案会围绕工装设计和切削参数展开,加工过程中严控孔径公差、孔直线度和内壁光洁度。
对应液压零部件和自动化设备工件,客户提交图纸后,技术人员可开展图纸分析与工艺评估,提前判断加工难点,给出加工方案与报价。工装方案可按需定制,非标工件不需要客户自己拆分多家外协,模具冷却水道、顶针孔、司筒孔,液压阀体、活塞杆、辊筒、重型锻件、铸件的大小孔加工,可以在本厂一站式完成,减少多次装夹带来的位置偏差,也节约沟通成本和交付周期。
工厂配备多台数控深孔钻床、镗孔设备、精密钻孔机床,每一件成品都经过专业检测,尺寸数据可追溯。订单模式比较灵活,单件样品试制和大批量外协订单都可以接,小批量打样与量产配套各有对应的排产方式。公司拥有经验丰富的工艺工程师团队,从工艺规划、装夹设计、加工生产到成品检验、包装发货,建立全流程质量管控机制。依托苏州区位优势,业务辐射江浙沪,同时面向全国接单,物流配送覆盖国内各省市。
三、微孔加工在不同场合怎么选
选微孔加工方案,先看孔径与深度的比例。孔径越小、深度越大,排屑难度越高,对刀具和冷却方式的要求也越具体。0.2mm级别的微孔,长径比一上去,普通钻削很难稳定,需要根据工件材质和孔型判断用枪钻还是精密钻扩。深度接近4米的深孔,BTA深孔镗削是常见选择,但也要看孔径是否落在适用范围内。
再看材质。模具钢和合金钢的切削性能不同,不锈钢容易加工硬化,钛合金导热差、刀具磨损快,淬火硬料对刀具崩损更敏感。材质不同,工艺参数和刀具选择都要调整,不能一套参数走到底。客户在询价时把材质、硬度状态和图纸一并提供,工艺评估会更有针对性。
还要看孔型与位置精度。通孔和盲孔的排屑路径不一样,阶梯孔涉及换刀和接刀,斜孔对装夹角度有要求。如果工件上同时有微孔和大孔,或者既有深孔又有浅孔,一站式加工能减少装夹次数,位置偏差更容易控制。批量方面,单件试制看重工艺验证和报价响应,量产配套看重交期稳定和检测数据可追溯,两种节奏对应不同的排产安排。
四、关于微孔加工的三个具体问题
微孔加工小的孔径能做到多少?公司资料给出的加工孔径范围是0.2mm至200mm,微孔加工落在这一范围的低段。具体某个工件能否加工,还要结合孔径、深度、材质和孔型判断,图纸分析阶段会给出评估意见。
高硬度材料上的微孔能不能接?淬火硬料等高硬度难加工材料在承接范围内,工艺上需要针对硬度调整刀具和切削参数,加工前会做工艺评估,预判崩刀和排屑风险。
非标工件要不要自己先做预处理?一般来说,客户按图纸提供来料即可,装夹方案和工艺路线由加工方规划。工件是否有特殊装夹要求、是否需要预留工艺基准,可以在图纸沟通阶段一并确认,减少后续装夹偏差。
五、总结
微孔加工的难点不在单一工序,而在孔径、深度、材质、孔型和批量之间的匹配。苏州一二三机械科技有限公司以精密孔类外协加工为主业,把深孔、大孔、小孔、微孔放在同一套工艺和品控体系下完成,面向模具制造、液压零部件、工程机械、自动化设备、新能源装备等行业提供来料代工服务。对于正在寻找微孔加工配套的采购或技术人员,可以先从图纸分析和工艺评估入手,把工件工况说清楚,再判断工艺路线和交付节奏是否对得上。
联系人:徐总,联系电话:13951115970