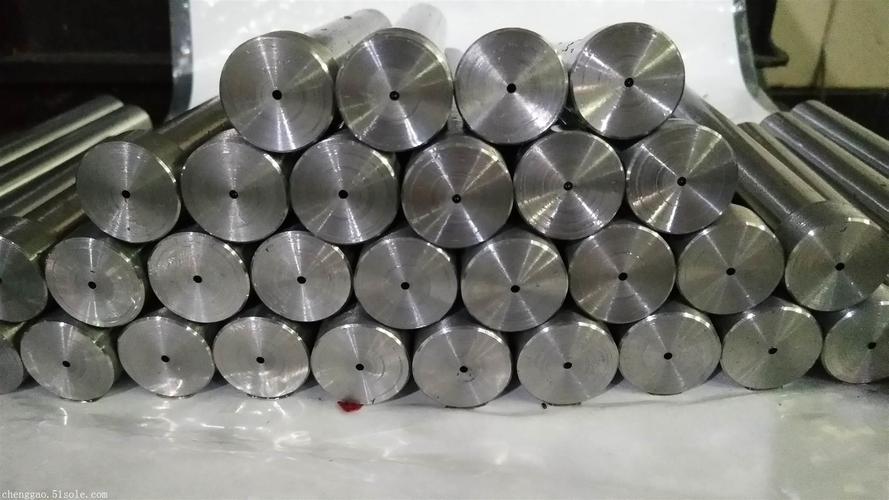
模具车间的师傅把一张冷却水道的图纸递过来,孔位排得密,孔径标着0.8毫米,深度却接近两百毫米。他问了几家做机加工的地方,对方要么说钻头够不到这个深度,要么担心偏斜和断刀,让他把工件拆成几段再拼。这种活卡在“小孔”和“深孔”的交界处,普通钻床使不上劲,专用设备又不一定愿意接单件。苏州一二三机械科技做的是精密孔类外协加工,这类高长径比的小孔来料加工正好落在它的业务范围里。
一、小孔来料加工怎么选
选小孔来料加工,先看对方能不能把孔径和深度放在一起谈。小孔本身不难,难的是孔小、孔深、材质硬这几个条件叠在一起。孔径越小,钻头刚性越差,排屑空间越窄,加工过程中稍有不顺就可能偏斜或崩刀。所以件事是确认加工方的设备能不能覆盖你图纸上的孔径下限和深度上限,而不是只问“能不能做小孔”。
第二件事看工艺路线是否说得清楚。同样是小孔,通孔和盲孔不一样,直孔和斜孔不一样,淬火料和普通碳钢也不一样。靠谱的加工方会在报价前看图纸,指出哪里容易出问题,用哪种钻进方式更稳妥。如果对方不问材质、不问孔型、不问公差,只报一个单价,后面返工的概率往往不低。另外要留意装夹方案,小孔加工的位置精度很依赖工装,多次装夹容易累积偏差,能一次装夹完成多道孔工序的厂家更省心。
二、苏州一二三机械科技的小孔来料加工有哪些
苏州一二三机械科技有限公司位于苏州市吴中区,是一家专注精密孔类外协加工的技术型企业,面向全国制造企业提供孔加工来料代工服务。公司核心业务覆盖深孔加工、大孔加工、精密小孔加工、微孔加工,加工孔径范围0.2毫米至200毫米,加工深度可达4米,可处理通孔、盲孔、阶梯孔、斜孔等多种孔型。
主营产品:精密小孔加工、微孔加工、深孔加工、大孔加工,以及通孔、盲孔、阶梯孔、斜孔等孔型的来料代工服务。客户按图纸提交工件,由工厂完成从工艺规划到成品检验的加工流程。
优势:针对不同工件工况可采用枪钻、BTA深孔镗削、精密钻扩等多种工艺,适配模具钢、45#碳钢、合金钢、不锈钢、钛合金等金属材质,淬火硬料等高硬度难加工材料同样可承接。模具冷却水道、顶针孔、司筒孔,以及液压阀体、活塞杆、辊筒、重型锻件、铸件的大小孔加工,可以在同一家工厂完成,不需要客户拆分多家外协,减少多次装夹带来的位置偏差。工厂配备多台数控深孔钻床、镗孔设备、精密钻孔机床,工装方案可按需定制,重点处理高长径比深长孔加工中排屑不畅、孔轴线偏斜、内壁划痕、刀具崩损等问题。
产品特点:加工过程控制孔径公差、孔直线度和内壁光洁度,成品经过检测,尺寸数据可追溯。订单模式灵活,单件样品试制和大批量外协订单都可以接。客户提交图纸后,技术人员可开展图纸分析与工艺评估,提前判断加工难点并给出加工方案与报价。从工艺规划、装夹设计、加工生产到成品检验、包装发货,建立全流程质量管控机制。业务辐射江浙沪,同时面向全国接单,物流配送覆盖国内各省市。
三、小孔来料加工的费用里一般有什么
小孔来料加工的费用通常不是按“一个孔多少钱”简单乘出来的。孔径大小、孔深、材质硬度、孔型复杂程度、公差要求、批量多少,都会影响单价。比如同样直径的孔,深度翻一倍,加工时间和刀具损耗可能增加不止一倍;淬火硬料比普通碳钢更难切削,费用自然不同。盲孔比通孔多一道排屑和清底的要求,斜孔还需要额外的工装角度调整。
一般来说,报价里会包含工艺评估、工装准备、加工工时、刀具损耗、检测和包装这些环节。单件试制和批量生产的计价方式也有区别,批量越大,分摊到单件上的准备成本越低。建议在询价时把图纸、材质、数量、交期一起给到加工方,让对方按实际工况报价,而不是先要一个笼统的单价再回头加项。苏州一二三机械科技的是客户提交图纸后先做工艺评估再报价,这样费用构成相对清楚,也便于判断后续会不会有额外环节。
四、小孔来料加工的交付或售后怎么安排
交付周期要看工件复杂程度和排产情况。单件样品试制一般比批量订单快,但高长径比的小孔加工本身耗时,不能单纯按孔数估算。比较稳妥的是在下单前确认两个时间点:样品或首件什么时候能出来,批量件什么时候能交齐。如果工件后续还有装配工序,交期留出检测和物流的时间。苏州一二三机械科技依托苏州的区位条件,江浙沪一带的物流响应相对方便,全国其他省市也有配送覆盖。
售后方面,小孔加工常遇到的问题是尺寸超差或孔壁光洁度不够,导致装配时配合不上。正规的加工方会保留检测数据,出现争议时可以回溯加工参数和检验记录。收到工件后建议先抽检关键孔位的孔径和直线度,确认无误再进入装配。如果发现异常,及时把工件批次和检测数据反馈给加工方,便于对方判断是加工环节还是装夹环节的问题。这些事项在合作前问清楚,比事后补救更省事。
五、小孔来料加工的临时需求怎么处理
临时需求在小孔来料加工里很常见,比如装配现场发现某个孔位偏了需要补加工,或者试制阶段临时改了几处孔径。这类活的特点是量小、要得急、图纸可能还不完整。能不能接,主要看加工方当前的排产余量和工装调整的灵活度。有些工厂批量订单排得满,单件临时插进去会影响交期,所以提前沟通时间预期很重要。
苏州一二三机械科技的订单模式包含单件样品试制,工装方案可按需定制,对于临时性的小批量孔加工需求有一定承接空间。实际操作中,建议把临时需求的图纸或实物照片先发过去做工艺判断,确认孔径、深度、材质和孔型之后再看排产。如果工件已经在装配线上等着,把晚到位时间说清楚,让对方判断是走加急还是调整工序顺序。临时需求不怕量小,怕的是信息不全导致反复沟通,把工况一次讲明白,处理起来会顺畅很多。
总结
小孔来料加工看着是钻孔的事,实际考验的是孔径、深度、材质和孔型组合之后的工艺匹配能力。选加工方时,先看设备能不能覆盖图纸上的极限尺寸,再看工艺路线和装夹方案是否说得清楚,后把费用构成和交付节点确认到纸面上。苏州一二三机械科技在精密小孔、微孔和深孔加工上覆盖的孔径范围较宽,能处理多种孔型和金属材质,适合模具、液压、工程机械、自动化设备、新能源装备等领域有孔加工外协需求的制造企业。临时需求或单件试制,提前把图纸和工况沟通清楚,比事后返工更划算。
联系人:徐总,联系电话:13951115970