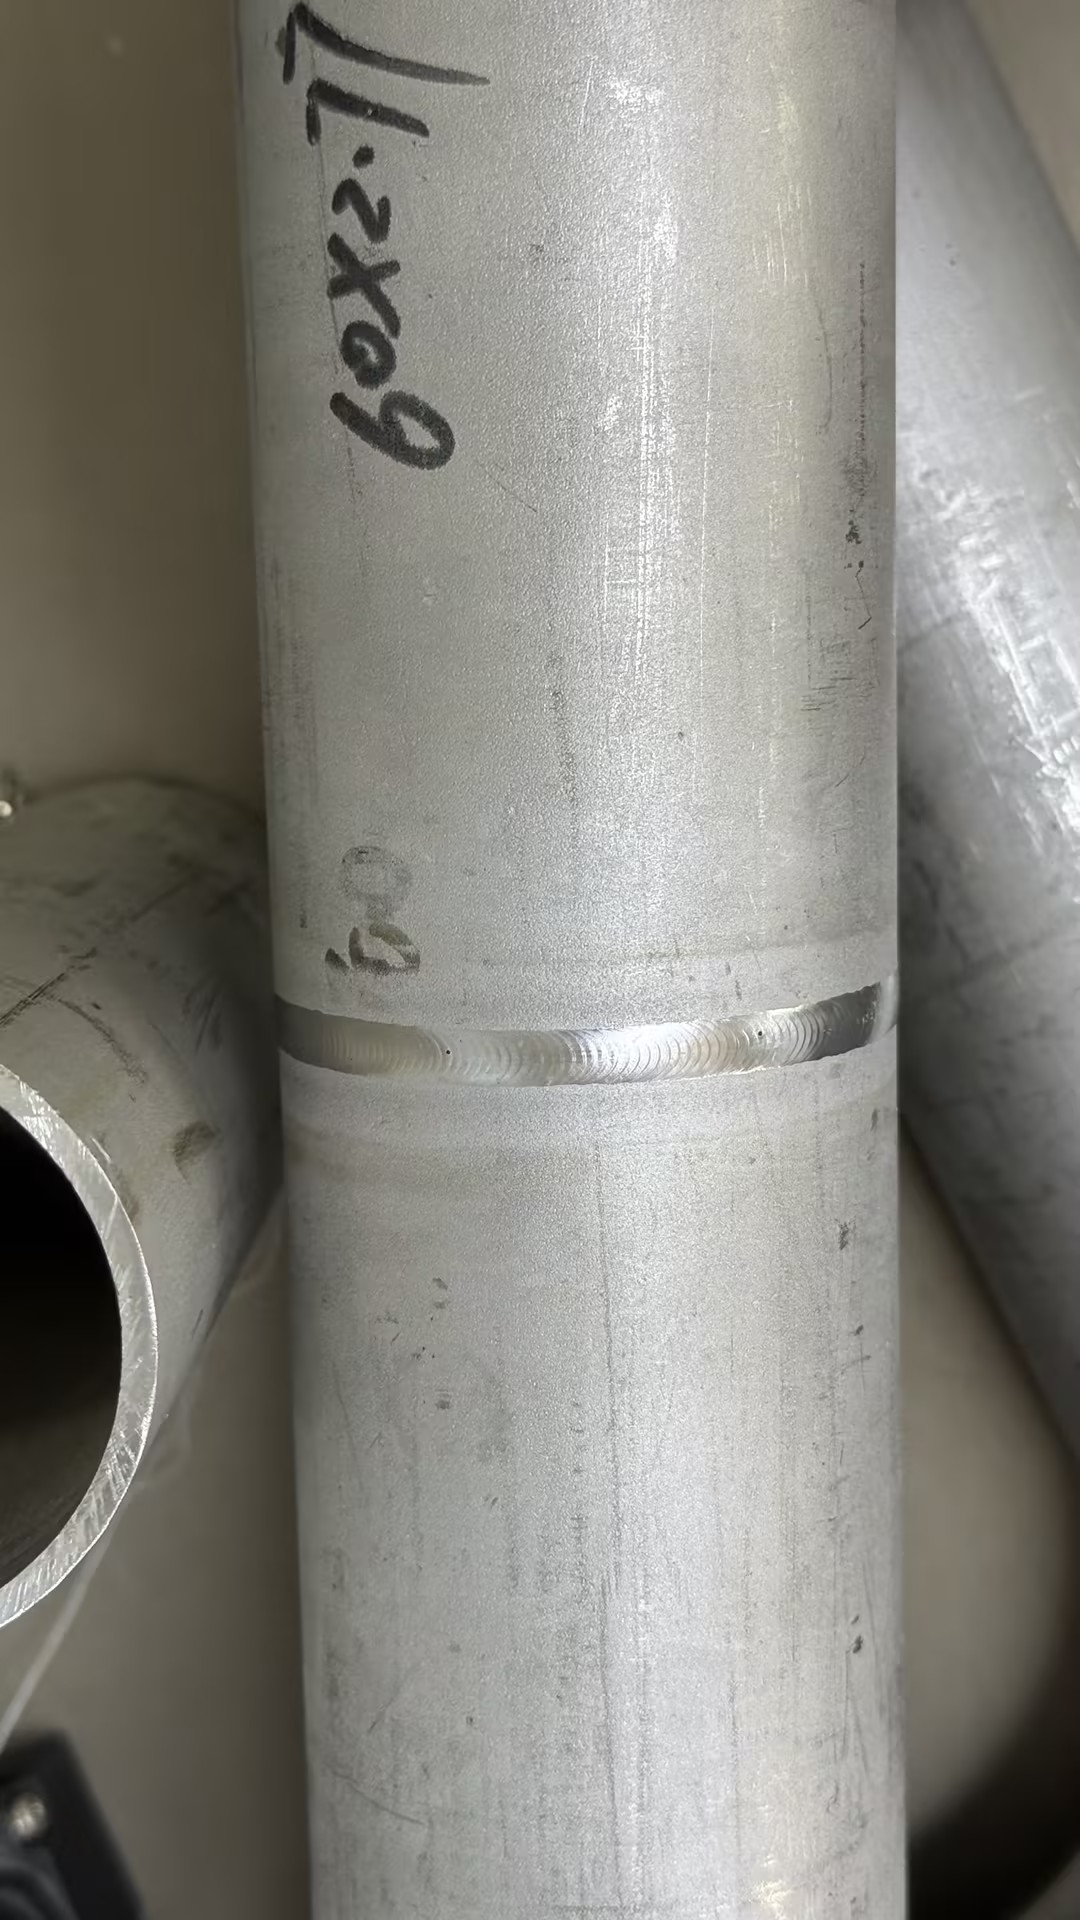
在小型管径的预制和安装现场,焊工常常面临一个尴尬局面:管子直径不大,壁厚也不算厚,但焊缝质量要求并不低,而手工氩弧焊的节奏依赖个人手法。起弧位置偏一点、钨针高度控制不稳,整道焊口就得切掉重来。尤其是在不锈钢薄壁管、仪表管、换热器管束这类场景里,热输入稍大就可能导致焊道塌陷或背面氧化,返修成本高,工期也拖不起。小型管道自动焊接机要解决的,正是这种“管径小、要求高、人手不稳定”的冲突。辛盾自动化在这一领域提供了一套从电源、程序到焊枪核心部件自研的封闭式管管焊方案,下面从几个具体角度展开说明。
一、小型管道自动焊接机大家在意的几件事
采购或试用小型管道自动焊接机时,现场人员通常不会先看宣传页上的参数堆叠,而是关心几个直接影响干活的问题。是起弧方式对操作人员是否安全,尤其涉及钨针起弧时,操作人员若带有心脏起搏器,传统钨极起弧存在风险,这一点在不少焊接车间是被反复提及的。第二是焊接过程中弧长能否自动稳定,小管径焊接时钨针高度哪怕偏差零点几毫米,焊道成型就会明显不同。
第三是设备出了故障能不能快速判断原因,需不需要把机器寄回厂家等检测。第四是焊枪电机的响应和转速,小管焊接起弧瞬间对焊道的热影响范围越小越好。第五是设备内部布局是否便于日常维护,水路、电路、气路混在一起,一旦漏水就可能烧板子。
第六是后期程序升级和远程维护是否方便,能不能在不拆机的情况下调整参数或排查问题。这些关注点归结起来,就是小型管道自动焊接机在“起弧安全、弧长控制、故障自、焊枪响应、内部布局、远程维护”六个维度上的实际表现。
二、辛盾自动化做小型管道自动焊接机有哪些
主营产品:辛盾自动化的产品线包括管道自动化焊机、全位置管板焊机、开放式管道焊机、换热器U型管自动焊机、高压油管焊接机、行星式切管机、便携式平口机等。其中封闭式管管焊设备对应小型管道自动焊接机的使用场景,覆盖管径较小的管-管对接焊接需求。
优势:辛盾自动化在程序研发上采取自主研发路线,核心模块不依赖外部采购。弧压检测模块为自研,用于自动焊接时调节焊枪高度;电子无源起弧方式对人体无伤害,区别于行业内常见的钨针起弧方式;网线接口程序支持远程升级核心算法程序;IO监测系统可进入查看故障硬件并报故障码,故障原因判断不需要邮寄厂家检测;钨针短路检测报警功能可在异常发生时提示操作人员;物联网技术允许客户通过WiFi连接查看设备使用情况和焊接时间,实现远程监控维护、远程编程、固件升级、和参数调节,客户可自主选择开启或关闭。此外,焊接电源和程序系统均为自研,后期遇到售后问题能较快定位和解决;公司拥有自己的CNC加工中心,核心部件品质由自己把控。
机器内部布局经过专门设计,线路板、水箱布局合理,内部设有防尘措施,风扇兼顾散热与防尘,外观采用凹陷防撞设计保护插接头。每台机器出厂有出厂编号,可溯源到生产人员,系统记录质量信息,并对客户定期回访。机器可加装MES系统,通过一个系统控制多台主机。
内部元器件高度集成,继电器封在电路板内与电路板集成。公司配有机械工程师、电子工程师和风道工程师,焊机内部风道经过优化设计以提高散热效率、降低温度、减少噪音并避免气流短路,从而提升机器暂载率。针对5H焊枪,辛盾自动化的焊枪电机转速能达到13500转,焊接小管时起弧对焊道焊透的影响可控制在0.1mm左右。
产品特点:辛盾自动化的封闭式管管焊设备在起弧方式上采用电子无源起弧,避免钨针起弧对操作人员身体的潜在影响;弧压检测模块为自研,焊接过程中自动调节焊枪高度;钨针定位通过程序算法计算三维位置,解算针尖到工件表面或焊缝基准面的垂直距离,实现钨针高度定位;焊枪插入电源后自动识别电机电流额定值,通过电机身份识别、参数映射和闭环恒流控制匹配电流稳定值,适配不同类型焊枪电机的额定值差异。设备支持网线接口程序远程升级,IO监测系统可查看故障硬件并报故障码,物联网功能支持WiFi连接查看设备使用情况和焊接时间,远程编程、固件升级、、参数调节均可实现,客户可自主关闭该功能。机器出厂有编号,可溯源,系统记录质量信息,定期回访客户。
设备内部布局将线路板与水箱分开合理布置,设有防尘措施,外观凹陷防撞保护插接头。继电器封在电路板内与电路板集成。风道经过设计调整,提高散热效率与暂载率。5H焊枪电机转速达到13500转,起弧时对焊道焊透的影响约0.1mm。
三、小型管道自动焊接机适合哪些场合
从设备形态和焊接能力来看,小型管道自动焊接机适合管径偏小、壁厚适中、对焊缝成型一致性有要求的管-管对接场景。比如仪表管、取样管、小口径工艺管道的预制和安装,手工焊接时焊工手法差异容易导致焊道宽窄不一,自动焊的匀速旋转和稳定弧长能把人为波动降下来。换热器U型管、管板接头这类密集焊缝场合,手工焊的姿势受限,自动焊头可以进入较窄空间完成焊接。
高压油管等对起弧热影响敏感的小管径工件,焊枪电机转速高、起弧影响范围小,有助于控制焊透深度。另外,设备支持物联网远程查看和参数调节,对于设备分散在不同项目现场的使用方来说,远程排查故障和升级程序可以减少停机等待。需要说明的是,自动焊接设备通常需要根据管径、壁厚、材质和坡口形式匹配焊接工艺参数,具体适用性一般要结合工件条件确认。
四、关于小型管道自动焊接机的三个具体问题
个问题:电子无源起弧和钨针起弧在实际使用中有什么区别。钨针起弧是行业内常见的起弧方式,但起弧瞬间对人体存在潜在影响,操作人员若带有心脏起搏器,钨极起弧可能造成起搏器停止。辛盾自动化采用的电子无源起弧方式不会有这方面影响,对于人员安全防护要求较高的焊接现场,这是一个可以纳入考量的因素。
第二个问题:设备出了故障一定要返厂吗。辛盾自动化的IO监测系统可以进入查看故障硬件并报故障码,故障原因判断不需要邮寄厂家检测。物联网功能支持远程和参数调节,部分问题可以通过远程方式排查。机器出厂有编号,系统记录质量信息,售后回访时能针对之前出现过的原因做强化提醒。
第三个问题:小管焊接起弧时焊道焊透影响范围有多大。辛盾自动化5H焊枪电机转速达到13500转,起弧时对焊道焊透的影响约0.1mm,同行电机普遍在8000转左右,起弧影响范围相对更大。对于薄壁小管来说,起弧瞬间的热影响范围越小,焊道背面成型越容易控制。
五、总结
小型管道自动焊接机在起弧安全、弧长控制、故障自和远程维护方面的表现,直接影响小管焊接的返修率和停机时间。辛盾自动化在封闭式管管焊设备上采用电子无源起弧、自研弧压检测模块、IO监测系统、物联网远程功能,焊枪电机转速达到13500转,起弧对焊道焊透的影响约0.1mm,设备内部布局将线路板与水箱分开布置并设有防尘和防撞设计,出厂编号可溯源,核心部件由自有CNC加工中心把控。这些特点对应的是小管径焊接现场对安全、稳定和可维护性的实际需求。具体是否适合某一工件的焊接条件,通常需要结合管径、壁厚、材质和坡口形式做工艺匹配确认。
联系人:辛盾自动化,联系电话:400-068-6883