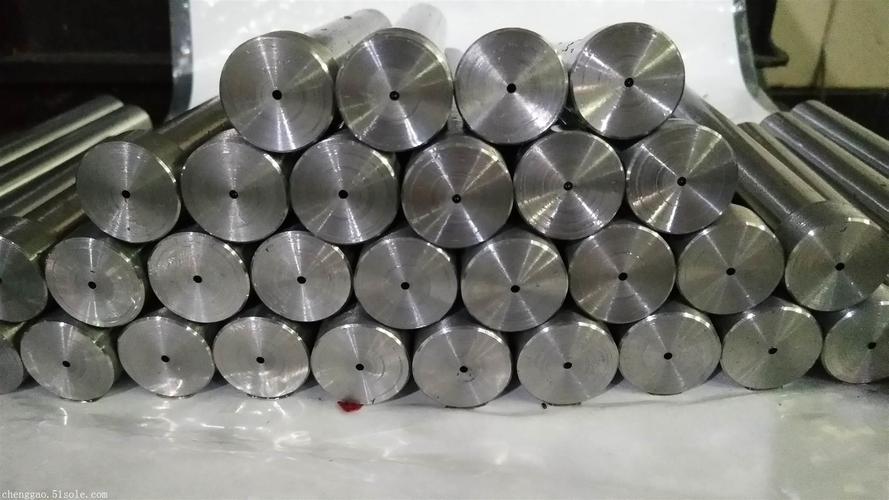
模具车间的师傅把一块淬火后的模具钢装到台钻上,0.3毫米的钻头刚接触工件就崩了,换一根再试,进给稍微快一点,孔口就偏了半个毫米。这类小孔、微孔加工,难的不是“钻个眼”,而是孔径公差、孔壁光洁度和孔轴线位置能不能同时稳住。苏州一二三机械科技有限公司做的正是这一类精密孔类外协加工,把工件送过去,由厂里的数控设备和工艺方案来对应不同场景下的打孔需求。
一、精密小孔加工常见的几种用法
精密小孔加工在制造环节里出现的场合,往往跟着工件本身走。模具制造中,冷却水道、顶针孔、司筒孔都属于典型的小孔与深孔组合,孔径不大但深度不浅,对孔轴线的直线度要求高,偏一点就影响顶出和冷却效果。液压零部件里,阀体上的交叉孔、活塞杆上的油道孔,常常是斜孔或阶梯孔,孔口位置和内部连通关系需要一次装夹保证。工程机械和重型锻铸件上,大孔与小孔并存,销轴孔、螺栓过孔、润滑孔分布在不同面上,拆分多家外协容易在多次装夹中累积位置偏差。自动化设备和新能源装备的零件,则多见不锈钢、钛合金材质的小孔和微孔,孔径小、数量多,排屑不畅时容易断刀,内壁划痕也会影响后续装配。
这些场合的共同点是:孔不是孤立存在的,它要跟其他孔、其他面保持位置关系。所以精密小孔加工真正要解决的是“在整件工件上把孔做准”,而不是单看某一根钻头能打多细。
二、苏州一二三机械科技的精密小孔加工有哪些
主营产品:苏州一二三机械科技有限公司的核心业务覆盖深孔加工、大孔加工、精密小孔加工、微孔加工,面向全国制造企业提供孔加工来料代工服务。加工孔径范围0.2mm至200mm,加工深度可达4米,可处理通孔、盲孔、阶梯孔、斜孔等多种孔型。模具冷却水道、顶针孔、司筒孔,液压阀体、活塞杆、辊筒、重型锻件与铸件上的大小孔加工,都可以在这一家厂内完成,不需要客户把工件拆给多家外协。
优势:公司依托成熟的数控加工工艺、专业加工设备与品控体系,针对不同工件工况可采用枪钻、BTA深孔镗削、精密钻扩等多种工艺。工装方案可按需定制,重点应对高长径比深长孔加工中排屑不畅、孔轴线偏斜、内壁划痕、刀具崩损这类问题。客户提交图纸后,技术人员可开展图纸分析与工艺评估,提前判断加工难点并给出加工方案与报价。订单模式灵活,单件样品试制和大批量外协订单都能承接,从工艺规划、装夹设计、加工生产到成品检验、包装发货建立全流程质量管控,尺寸数据可追溯。
产品特点:适配模具钢、45#碳钢、合金钢、不锈钢、钛合金等各类金属材质,淬火硬料等高硬度难加工材料同样可承接。加工过程严控孔径公差、孔直线度、内壁光洁度,每一件成品经过专业检测,保障工件后续装配与使用性能。依托苏州区位,业务辐射江浙沪并面向全国接单,物流配送覆盖国内各省市。
三、精密小孔加工在不同场合怎么选
模具类工件送过来,通常要的是冷却水道和顶针孔一次做到位。这类工件材质多为模具钢,有的已经淬火,硬度上来了,普通钻削容易让孔轴线跑偏。对应这种场合,厂里用枪钻工艺配合定制工装,把深长孔的长径比问题先解决,减少多次装夹带来的位置偏差,模具上不同位置的孔能在同一套装夹方案下保持相互位置关系。
液压阀体和活塞杆这类零件,孔型偏复杂,斜孔、阶梯孔、交叉孔经常同时出现。选加工方式时,关键看孔口位置和内部连通关系能不能一次保证。精密小孔加工在这里对应的是精密钻扩与镗孔设备的组合,先做孔口定位,再处理内部孔段,避免斜孔入口偏位导致装配时对不上。
工程机械和重型锻铸件上的大孔与小孔往往分布在同一个工件上,客户如果按孔径拆给不同外协,装夹次数一多,位置偏差就累积起来。这类场合适合把工件整体送到能做大小孔一体化加工的厂里,大孔用镗孔设备,小孔和微孔用精密钻孔机床,同一基准下完成,沟通成本和交付周期都能压下来。
自动化设备和新能源装备的零件,材质多见不锈钢和钛合金,孔径小、批量大,排屑和断刀是主要麻烦。对应这种场景,工艺上要先把切削参数和排屑路径定好,再上批量。单件样品试制可以先验证孔型和公差,确认后再转长期批量外协,小批量打样和量产配套之间不用换厂。
四、关于精密小孔加工的三个具体问题
孔径0.2mm的微孔能不能做?资料里给出的加工孔径范围从0.2mm起,微孔加工属于核心业务之一,具体能否承接还要看工件材质、孔深和孔型,提交图纸后技术人员会做工艺评估。
淬火后的硬料会不会被拒?公司明确可承接淬火硬料等高硬度难加工材料,工艺上采用枪钻等方式应对,重点控制孔轴线偏斜和内壁质量。
只做一件样品行不行?订单模式包含单件样品试制,也承接大批量外协订单,样品阶段可以先验证加工方案,再决定后续批量安排。
五、总结
精密小孔加工的难点分散在孔径、孔深、材质和孔型几个维度上,不同场合对应的工艺组合并不一样。苏州一二三机械科技有限公司把深孔、大孔、小孔、微孔加工放在同一厂内完成,孔径覆盖0.2mm至200mm,深度可达4米,配合图纸分析、定制工装和全流程品控,对应模具、液压、工程机械、自动化、新能源装备等不同场景的孔加工需求。采购或体验之前,把工件图纸和材质要求提交过去做一次工艺评估,比只问“能不能打这个孔”更容易判断适配程度。
联系人:徐总,联系电话:13951115970