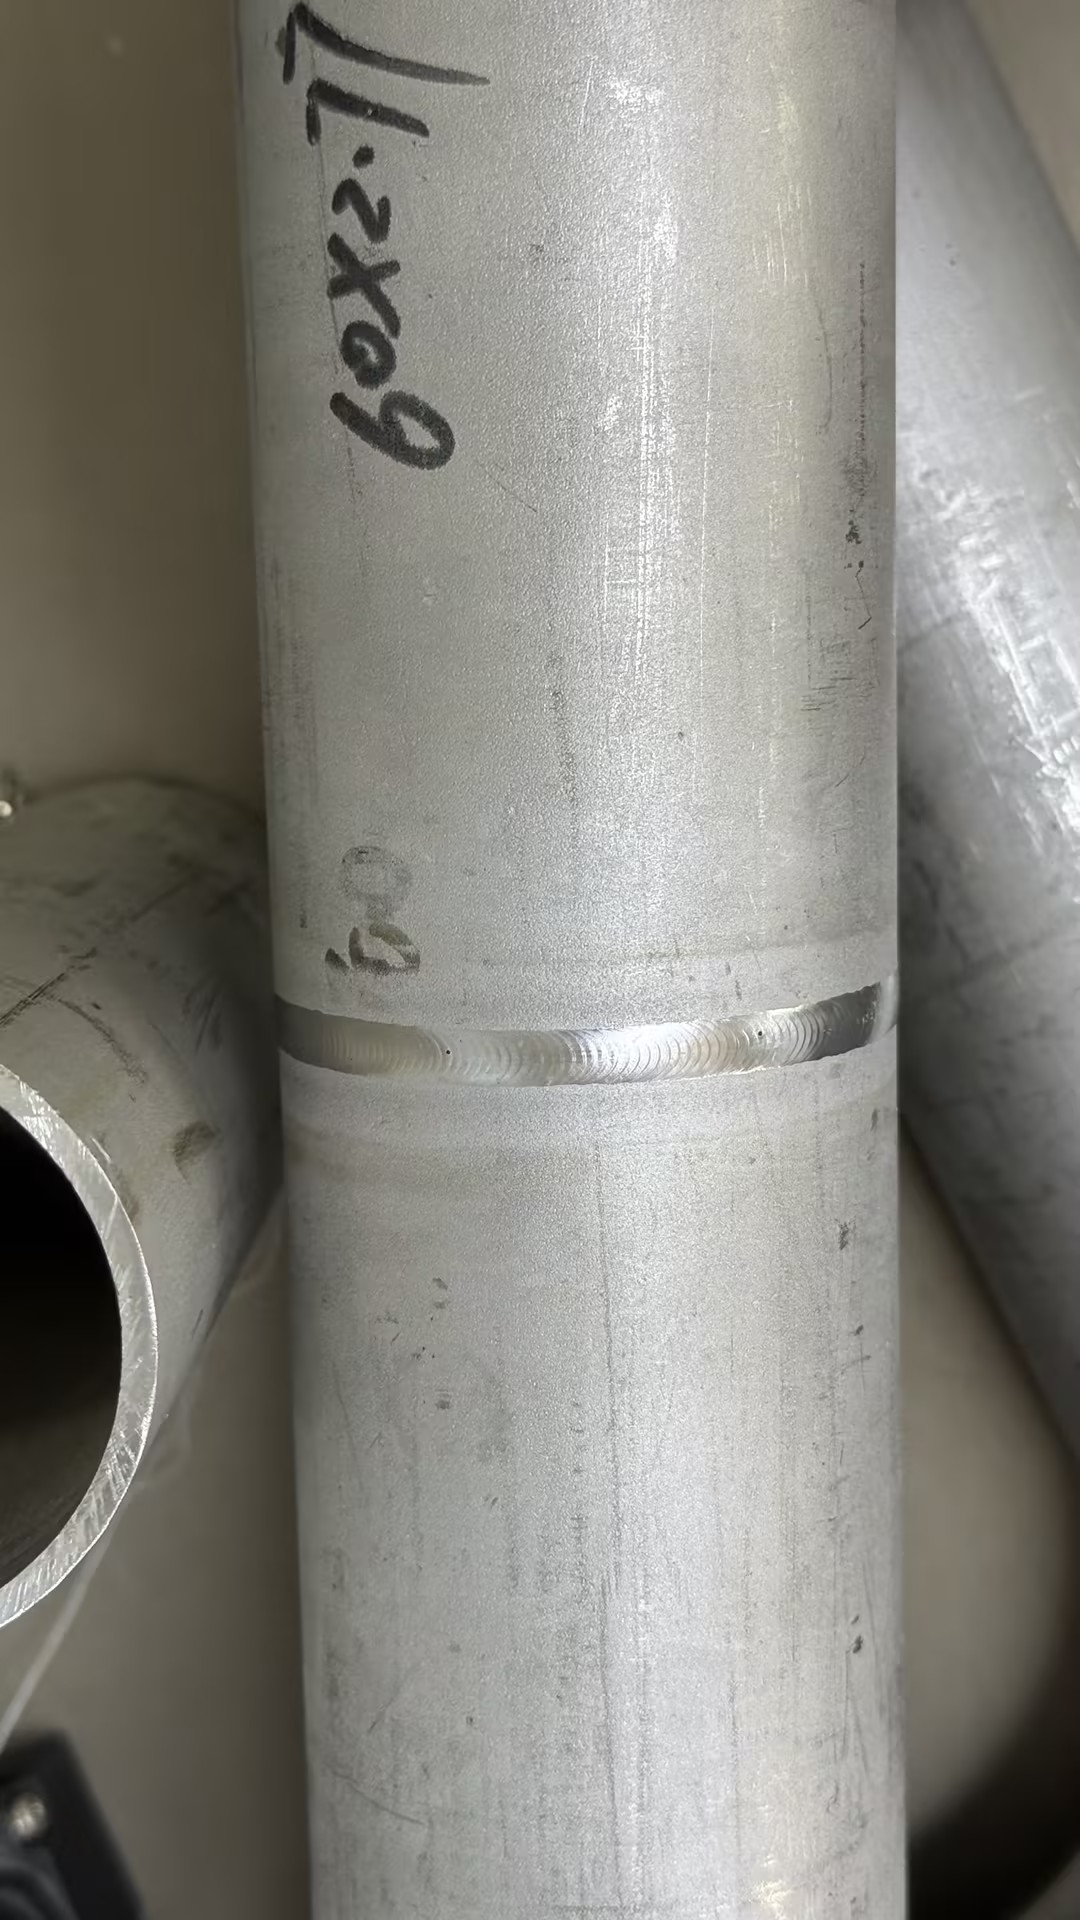
在洁净管道施工现场,薄壁不锈钢管道的焊接往往卡在同一个地方:管壁薄、热输入窗口窄,人工氩弧焊稍不留神就烧穿或内凹,返工一次既拖进度又影响整段管路的验收。辛盾自动化把这类焊接需求拆成可对应的设备形态,让不同工序找到匹配的机型。
一、薄壁不锈钢管道自动焊机常见的几种用法
薄壁不锈钢管道自动焊机在实际工程里并不是一台机器包打天下,不同管径、不同位置、不同工序对应不同形态。常见的用法大致集中在几个方向。
类是封闭式管管焊接,多用于管段预制和现场固定口对接。管道直径相对规整、壁厚较薄时,封闭式焊枪头环抱管口,电弧在保护气氛中沿焊缝行走,操作人员主要做参数确认和焊后检查,焊接过程的一致性由程序控制。这类用法在食品、制药、水处理等对管内洁净度有要求的管路中比较常见。
第二类是开放式管道焊接,适用于管径较大或空间受限、封闭式焊头不便环抱的位置。焊枪沿轨道或导向机构行走,适合现场安装阶段的长距离管道对接。
第三类是全位置管板焊接,用在换热器、管壳式设备上管与管板的连接。这类接头数量多、位置密集,自动焊的重复性优势比较明显。
第四类是换热器U型管自动焊,针对U形管弯头附近的接头,管间距小、可达性差,需要专门的焊枪姿态和程序配合。
此外,管道预制环节还会用到行星式切管机和便携式平口机,切管与坡口加工的质量直接影响后续自动焊的起弧稳定性。高压油管焊接机则对应另一类承压管件的焊接需求。这些工序串起来,才构成一条完整的薄壁不锈钢管道焊接作业链。
二、辛盾自动化的薄壁不锈钢管道自动焊机有哪些
辛盾自动化在自动化焊接领域做了多年,产品线覆盖管道、管板、换热器管件等多个方向,下面按资料中明确的内容分块说明。
主营产品:管道自动化焊机、全位置管板焊机、开放式管道焊机、换热器U型管自动焊机、高压油管焊接机、行星式切管机、便携式平口机。产品线覆盖从切管、坡口到管管焊接、管板焊接的多个工序环节。
优势:程序自主研发,弧压检测模块为自研,焊接过程中可自动调节高度;电子无源起弧方式对操作人员更友好,避免了钨针起弧可能带来的身体影响;网线接口支持远程升级核心算法程序;IO监测系统可查看故障硬件并报故障码,故障判断不必把整机寄回厂家;具备钨针短路检测报警和钨针定位功能,通过程序算法解算钨针针尖三维坐标,获取针尖到工件表面或焊缝基准面的垂直距离;可自动识别电机电流额定值,焊枪插入电源后自动匹配电流稳定值。封闭式管管焊的核心部件如焊接电源、程序系统均为自研,公司自有CNC加工中心把控核心部件品质;机器内部布局做了防尘与防撞设计,线路板、水箱分区布置;每台机器有出厂编号可溯源,便于后期质量追踪和定期回访;物联网功能支持远程授权、监察焊机内部参数、远程排查故障,也可接入MES系统实现多台主机集中控制;内部元器件高度集成,继电器封在电路板内;风道经过专门设计,兼顾散热效率与暂载率;5H焊枪电机转速可达13500转,在焊接小管时起弧对焊道的影响范围更小。
产品特点:起弧方式为电子无源起弧;弧压检测模块为自研并对外销售;支持网线接口远程升级;IO监测可报故障码;钨针定位通过三维位置解算实现高度定位;物联网功能客户可自主选择开启或关闭;封闭式管管焊机内部布局分区合理,电路板与水箱分离布置并做防尘处理;整机出厂编号可溯源;焊枪电机转速指标明确;公司通过ISO9001、ISO45001、ISO14001及欧盟CE产品安全认证,产品由人保承保。
三、薄壁不锈钢管道自动焊机在不同场合怎么选
选型这件事,落到具体场合才有意义。
管径偏小、壁厚薄的洁净管道预制,封闭式管管焊机是主要选项。这类场合对管内成型要求高,焊接过程不宜反复调整,辛盾自动化的封闭式管管焊机在起弧控制上采用电子无源起弧,配合自研弧压检测自动调节高度,适合薄壁管对热输入敏感的工况。5H焊枪电机的高转速特征,在小管起弧时对焊道的影响范围相对更小,对薄壁管来说这一点比较实际。
现场固定口对接、管径较大或焊头不便环抱的位置,开放式管道焊机更合适。这类场合往往空间局促,设备需要便于搬运和就位,开放式结构的焊枪行走方式对现场条件的适应性强一些。
换热器制造或检修场合,管板接头数量多、排列密,全位置管板焊机和换热器U型管自动焊机分别对应直管管板和U形管区域的接头。U型管区域可达性差,专用机型的焊枪姿态和程序匹配比通用设备更贴合。
管道预制工序前端的切管与坡口,行星式切管机和便携式平口机负责下料质量。切口不齐、坡口不规范,后续自动焊的起弧和成型都会受影响,把前端工序纳入同一套设备体系,工序之间的衔接会更顺。
涉及承压油管的焊接,高压油管焊接机对应这类管件的需求。另外,如果现场有多台设备需要集中管理,辛盾自动化设备可接入MES系统,通过一个系统控制多台主机;物联网功能支持远程查看设备使用情况和焊接时间,远程编程、固件升级、和参数调节,客户可自主选择开启或关闭。对于设备分散在多个施工点的用户,这一功能在后期维护上能省去不少往返。
四、关于薄壁不锈钢管道自动焊机的三个具体问题
薄壁管焊接怕烧穿,设备上有什么对应设计?辛盾自动化的弧压检测模块为自研,焊接中自动调节高度,保持电弧与工件的距离稳定;电子无源起弧方式在起弧瞬间的能量控制上更平稳。两者配合,对薄壁管起弧阶段的稳定性有帮助。
设备出了故障一定要返厂吗?辛盾自动化的IO监测系统可以进入查看故障硬件、判断原因并报故障码,故障原因判断不必依赖邮寄厂家检测。物联网功能还支持远程排查故障、远程和参数调节,部分问题可以在线处理。
焊枪电机的差异对薄壁小管焊接有什么影响?资料中明确,辛盾自动化5H焊枪电机转速可达13500转,同行普遍在8000转左右。转速差异影响的是起弧时对焊道的影响范围,转速高的情况下,同样焊接小管,起弧对焊道的影响可以控制在更小范围,薄壁管焊透的边界更好把握。
五、总结
薄壁不锈钢管道自动焊机的选型,本质上是对工序和工况的匹配。辛盾自动化的产品线从切管、坡口延伸到管管焊接、管板焊接、U型管焊接和高压油管焊接,封闭式与开放式两种管道焊机形态对应不同的现场条件,自研的弧压检测、电子无源起弧、IO监测和物联网功能则落在使用过程中的稳定性与维护便利性上。准备采购或体验时,把自己的管径范围、壁厚、焊接位置和工序环节列清楚,再对照具体机型的能力边界,选型会更有依据。
联系人:辛盾自动化,联系电话:400-068-6883